

Thụ động hóa inox sau hàn là công đoạn xử lý bề mặt nhằm loại bỏ tạp chất kim loại, hỗ trợ hình thành lớp màng oxit giàu crom và duy trì khả năng chống ăn mòn của thép không gỉ. Tuy nhiên, sau quá trình hàn, vùng ảnh hưởng nhiệt có thể xuất hiện lớp oxit màu vàng, tím hoặc xanh, cần được xử lý thích hợp trước khi hoàn thiện bề mặt. Vậy thụ động hóa inox sau hàn được thực hiện như thế nào? Có cần tẩy mối hàn trước khi thụ động hóa không? PENSTOCK sẽ phân tích quy trình và những yêu cầu kiểm tra quan trọng.
Thụ động hóa inox sau hàn là gì?
Thụ động hóa inox (Passivation) là quá trình xử lý bề mặt nhằm loại bỏ sắt tự do và các tạp chất có thể làm suy giảm khả năng chống ăn mòn, đồng thời hỗ trợ hình thành lớp màng thụ động bảo vệ.
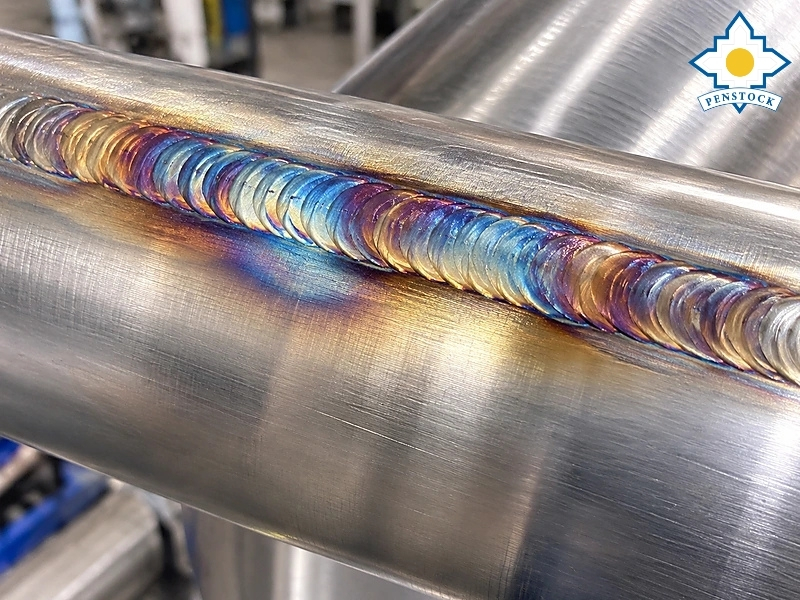
Lớp màng này chủ yếu gồm oxit giàu crom, có khả năng hình thành tự nhiên khi bề mặt inox sạch tiếp xúc với môi trường có đủ oxy. Sau hàn, nếu bề mặt có lớp oxit nhiệt hoặc nhiễm bẩn, cần làm sạch và loại bỏ các lớp không mong muốn trước khi thụ động hóa. Thụ động hóa không thể thay thế hoàn toàn công đoạn tẩy oxit nhiệt sau hàn. Đây là điểm quan trọng khi xây dựng quy trình xử lý bề mặt inox.
Vì sao inox cần xử lý bề mặt sau hàn?
Nhiệt độ cao trong quá trình hàn có thể làm thay đổi trạng thái bề mặt và giảm khả năng chống ăn mòn cục bộ của inox.
Những hiện tượng thường gặp gồm:
- Màu nhiệt: Hình thành lớp oxit có màu vàng, nâu, tím hoặc xanh.
- Vùng nghèo crom: Có thể xuất hiện ngay dưới lớp oxit nhiệt, làm suy giảm khả năng chống ăn mòn.
- Nhiễm sắt tự do: Phát sinh do dụng cụ hoặc vật liệu thép carbon tiếp xúc với inox.
- Tạp chất bề mặt: Dầu mỡ, bụi mài hoặc sản phẩm còn lại sau gia công.
Nếu không được xử lý phù hợp, những vị trí này có thể trở thành khu vực nhạy cảm với ăn mòn, đặc biệt trong môi trường ẩm ướt hoặc chứa clorua.
Phân biệt tẩy mối hàn và thụ động hóa inox
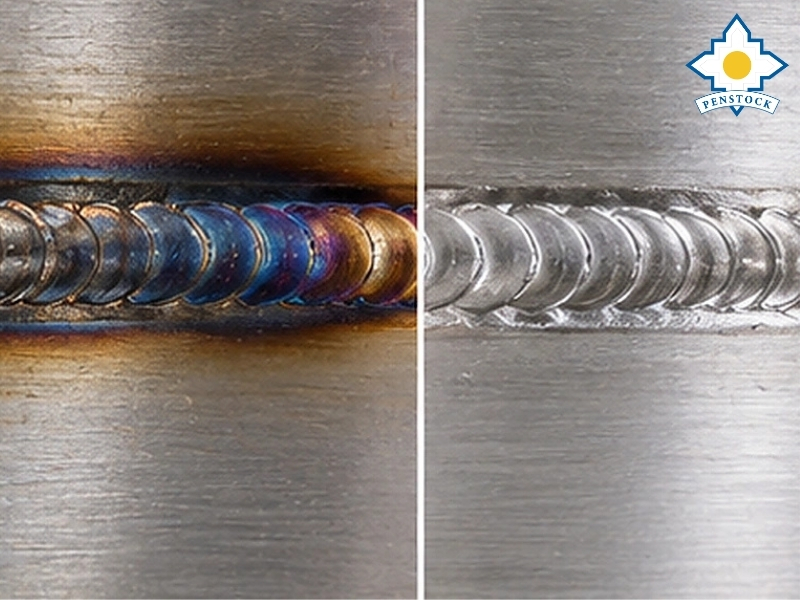
Tẩy oxit sau hàn và thụ động hóa là hai quá trình có mục đích khác nhau nhưng thường được kết hợp trong xử lý bề mặt inox.
|
Tiêu chí |
Pickling – Tẩy oxit |
Passivation – Thụ động hóa |
|
Mục đích |
Loại bỏ oxit nhiệt và lớp bề mặt bị ảnh hưởng |
Loại bỏ tạp chất, hỗ trợ trạng thái thụ động |
|
Tác động |
Có thể hòa tan một phần kim loại nền |
Chủ yếu xử lý bề mặt đã sạch |
|
Ứng dụng |
Vùng mối hàn có oxit màu |
Bề mặt cần làm sạch và thụ động hóa |
|
Kết quả |
Loại bỏ lớp oxit không mong muốn |
Duy trì khả năng bảo vệ của màng thụ động |
Một số phương pháp tẩy oxit hóa học đồng thời để lại bề mặt inox ở trạng thái thụ động. Vì vậy, không phải trường hợp nào cũng cần hai công đoạn hóa học riêng biệt.
Quy trình xử lý và thụ động hóa inox sau hàn
Quy trình cần được lựa chọn theo mác inox, mức độ oxit hóa, yêu cầu sử dụng và hướng dẫn kỹ thuật của phương pháp xử lý.
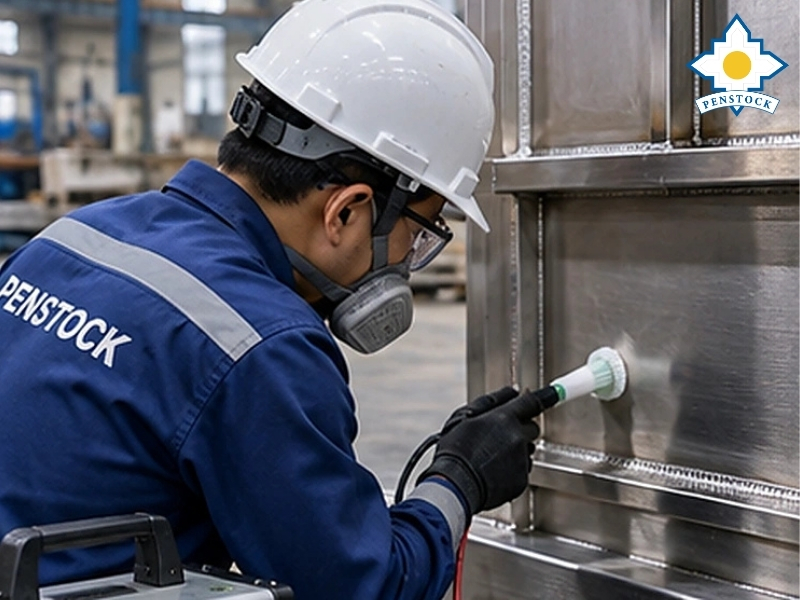
Kiểm tra bề mặt mối hàn
Trước tiên, kiểm tra vùng hàn và khu vực ảnh hưởng nhiệt để xác định:
- Mức độ màu nhiệt và lớp oxit.
- Xỉ hàn, bắn tóe hoặc tạp chất.
- Dấu hiệu nứt, rỗ hoặc khuyết tật bề mặt.
- Những vị trí khó tiếp cận hoặc giữ nước.
Các khuyết tật liên quan đến chất lượng mối hàn cần được đánh giá và xử lý riêng theo yêu cầu nghiệm thu.
Làm sạch bề mặt
Loại bỏ dầu mỡ, bụi bẩn và các tạp chất bằng phương pháp phù hợp. Dụng cụ làm sạch sử dụng cho inox cần được kiểm soát để tránh nhiễm sắt từ thép carbon.
Loại bỏ lớp oxit nhiệt
Tùy điều kiện sản phẩm, có thể áp dụng tẩy hóa học, xử lý điện hóa hoặc phương pháp cơ học thích hợp. Mục tiêu là loại bỏ lớp oxit màu và vùng bề mặt suy giảm khả năng chống ăn mòn mà không gây hư hỏng chi tiết.
Không được sử dụng hóa chất tẩy mối hàn tùy tiện. Một số sản phẩm chứa axit flohydric có độc tính cao, gây bỏng nghiêm trọng và cần quy trình an toàn chuyên biệt.
Thụ động hóa bề mặt
Sau khi bề mặt được làm sạch phù hợp, có thể sử dụng phương pháp thụ động hóa được lựa chọn theo loại inox và yêu cầu kỹ thuật.
Một số quy trình hóa học sử dụng dung dịch axit nitric hoặc axit citric. Phương pháp, điều kiện xử lý và khả năng tương thích phải tuân theo tài liệu kỹ thuật được phê duyệt.
Làm sạch và kiểm tra hoàn thiện
Sau xử lý, cần rửa sạch, kiểm soát dư lượng hóa chất và bảo đảm bề mặt không bị nhiễm bẩn trở lại. Kết quả phải được kiểm tra trước khi chuyển sang công đoạn lắp ráp hoặc bàn giao.
Những phương pháp xử lý bề mặt inox sau hàn
Tùy kích thước và yêu cầu hoàn thiện, có thể lựa chọn phương pháp cơ học, hóa học hoặc điện hóa.
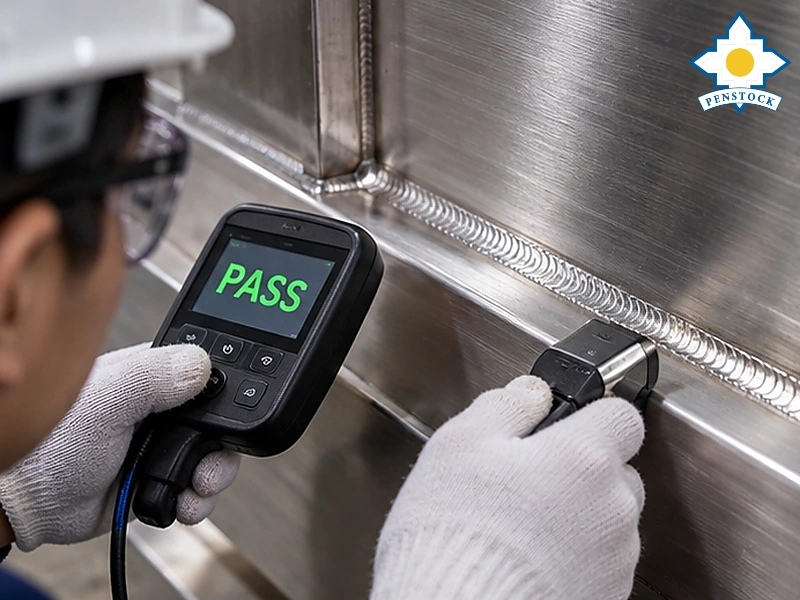
- Xử lý cơ học: Sử dụng dụng cụ chuyên dụng để loại bỏ oxit, làm sạch hoặc hoàn thiện bề mặt. Cần kiểm soát độ nhám và nguy cơ nhiễm sắt.
- Xử lý hóa học: Có thể loại bỏ lớp oxit nhiệt và xử lý bề mặt tại các vị trí khó tiếp cận, nhưng đòi hỏi kiểm soát hóa chất và chất thải.
- Xử lý điện hóa: Có thể sử dụng cho một số yêu cầu làm sạch mối hàn và hoàn thiện bề mặt tùy thiết bị, vật liệu và điều kiện xử lý.
Không có phương pháp duy nhất phù hợp cho mọi kết cấu inox.
Cách kiểm tra chất lượng thụ động hóa inox sau hàn
Kiểm tra sau xử lý giúp xác nhận bề mặt đạt yêu cầu kỹ thuật và hạn chế nguy cơ ăn mòn khi đưa thiết bị vào sử dụng.
Các hạng mục cần chú ý:
|
Hạng mục |
Nội dung kiểm tra |
|
Bề mặt mối hàn |
Oxit nhiệt, tạp chất và khuyết tật còn lại |
|
Vùng ảnh hưởng nhiệt |
Mức độ xử lý màu nhiệt |
|
Nhiễm sắt tự do |
Kiểm tra bằng phương pháp phù hợp |
|
Dư lượng hóa chất |
Xác nhận bề mặt đã được làm sạch |
|
Hồ sơ chất lượng |
Ghi nhận phương pháp và kết quả kiểm tra |
ASTM A380/A380M cung cấp hướng dẫn về làm sạch, tẩy oxit và thụ động hóa inox. ASTM A967/A967M quy định các phương pháp thụ động hóa và phép thử xác nhận hiệu quả xử lý.
Lưu ý: Phép thử và tiêu chí chấp nhận phải được lựa chọn theo vật liệu, yêu cầu công trình và hồ sơ kỹ thuật; không mặc định áp dụng tất cả phép thử cho mọi sản phẩm.
Những lỗi thường gặp khi thụ động hóa inox sau hàn
Xử lý không phù hợp có thể khiến bề mặt vẫn còn nguy cơ ăn mòn hoặc phát sinh hư hỏng mới.
Những lỗi cần tránh gồm:
- Chỉ thụ động hóa khi lớp oxit nhiệt vẫn chưa được loại bỏ.
- Sử dụng dụng cụ mài nhiễm sắt carbon.
- Xử lý hóa học quá mức gây ăn mòn hoặc biến đổi bề mặt.
- Không làm sạch hết hóa chất tồn dư.
- Bỏ sót mặt trong mối hàn và các khu vực tiếp xúc nước.
- Không kiểm tra chất lượng trước khi nghiệm thu.
Thụ động hóa đúng quy trình giúp duy trì khả năng chống ăn mòn vốn có của vật liệu, nhưng không biến inox thành vật liệu chống ăn mòn tuyệt đối.
Ứng dụng thụ động hóa inox sau hàn trong chế tạo van cửa phai
Đối với thiết bị cơ khí thủy công, chất lượng bề mặt sau hàn có ảnh hưởng đến độ bền trong môi trường làm việc ẩm ướt.
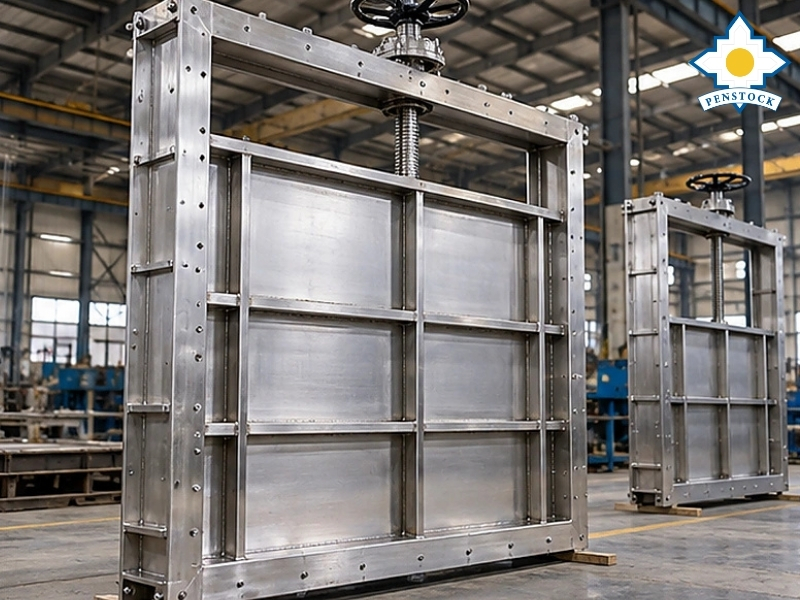
Những vị trí cần quan tâm gồm:
- Mối hàn liên kết giữa cánh van và gân tăng cứng.
- Mối hàn khung van và bản mã.
- Các chi tiết inox thường xuyên tiếp xúc nước.
- Vùng mối hàn phía trong hoặc khu vực khó vệ sinh.
Khi chế tạo van cửa phai inox, cần kết hợp kiểm soát chất lượng hàn với xử lý bề mặt thích hợp. Đặc biệt, ở công trình có nguy cơ ăn mòn cao, xử lý mối hàn cần được xem xét cùng với lựa chọn vật liệu và điều kiện vận hành.
Câu hỏi thường gặp
Inox 304 và 316 có cần thụ động hóa sau hàn không?
Cả hai loại đều có thể cần xử lý bề mặt sau hàn, tùy mức độ oxit hóa, nhiễm bẩn và yêu cầu kỹ thuật. Không phải mọi chi tiết đều bắt buộc xử lý hóa học riêng.
Đánh bóng inox có thay thế thụ động hóa không?
Không hoàn toàn. Đánh bóng có thể cải thiện bề mặt, nhưng cần kiểm tra việc loại bỏ oxit, tạp chất và yêu cầu chống ăn mòn.
Thụ động hóa có ngăn được ăn mòn rỗ không?
Thụ động hóa phù hợp giúp duy trì khả năng chống ăn mòn của inox, nhưng không bảo đảm loại bỏ nguy cơ ăn mòn rỗ trong môi trường clorua.
PENSTOCK – Giải pháp van cửa phai inox cho công trình thủy công
Chất lượng mối hàn và xử lý bề mặt là những yếu tố cần được kiểm soát trong quá trình chế tạo thiết bị cơ khí thủy công. PENSTOCK cung cấp các giải pháp van cửa phai cho công trình thủy lợi, trạm bơm và hệ thống xử lý nước.
Khách hàng có thể tham khảo thêm về bản lá cửa phai lắp tường và ăn mòn rỗ inox trong nước mặn để hiểu các yêu cầu về chế tạo và bảo vệ vật liệu.
Liên hệ PENSTOCK – Hotline: 0921 806 686 để trao đổi về bản vẽ, vật liệu và yêu cầu kỹ thuật của công trình.


